Artykuł sponsorowany
Opłacalność cięcia profili stalowych i aluminiowych w produkcji seryjnej — dlaczego cena zakupu nie rozstrzyga decyzji
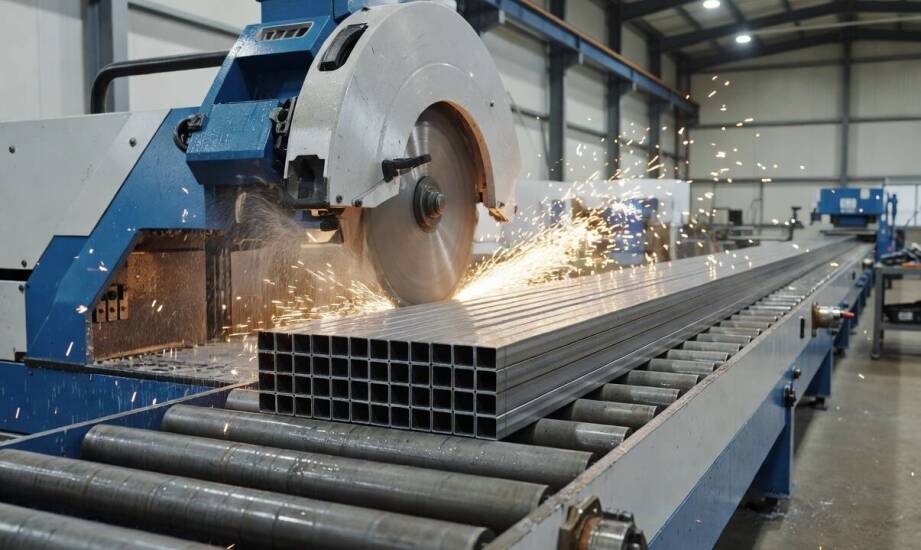
W produkcji seryjnej profili stalowych i aluminiowych dwie maszyny o zbliżonych parametrach nominalnych – mocy źródła i prędkości cięcia – mogą generować zupełnie inny koszt jednostkowy detalu. Jedna z nich dzięki zoptymalizowanemu systemowi podawania i krótkim czasom przezbrojenia utrzymuje wysoką przepustowość. Druga natomiast wymaga częstych interwencji operatora, traci czas na ręcznym załadunku i żmudnych regulacjach, co nieuchronnie podnosi koszt każdego wyciętego odcinka. Rzeczywista opłacalność inwestycji w park maszynowy ujawnia się dopiero przy analizie całego cyklu produkcyjnego, w którym cena zakupu stanowi zaledwie ułamek całkowitych nakładów. Przedsiębiorstwa z sektora motoryzacyjnego czy przemysłu ciężkiego muszą uwzględniać szereg zmiennych, od specyfiki samego materiału po dostępność serwisu.
Wpływ materiału i geometrii na wymagania procesu cięcia
Rodzaj obrabianego surowca bezpośrednio definiuje parametry wiązki laserowej. Stal konstrukcyjna dobrze absorbuje energię lasera światłowodowego, co pozwala na płynną i szybką pracę. Aluminium z kolei charakteryzuje się wysoką refleksyjnością i wymaga wyższej mocy oraz specjalnych ustawień, aby uniknąć uszkodzenia optyki odbitym promieniem. Przekrój detalu – niezależnie, czy jest to profil okrągły, kwadratowy czy skomplikowany kształt niestandardowy – wymusza odpowiednią kinematykę głowicy. Nowoczesne systemy potrafią jednocześnie wycinać otwory, fazować krawędzie i docinać element na wymiar, co eliminuje konieczność przenoszenia detali na inne stanowiska obróbcze. Grubość ścianki przekłada się na prędkość posuwu. Grubszy materiał wymusza wolniejszą pracę maszyny, co naturalnie wydłuża czas trwania pojedynczej operacji. Wąskie tolerancje wymiarowe, szczególnie przy ściankach powyżej trzech milimetrów, wymagają wyjątkowej sztywności ramy urządzenia. Ewentualne wibracje przy dużych prędkościach przejazdowych mogłyby skutkować odchyleniami na gotowym detalu.
Automatyzacja podawania surowca rozwiązuje problem mikroprzestojów między kolejnymi cyklami. Systemy załadowcze, oparte na mechanizmach łańcuchowych lub serwonapędach, pobierają całe wiązki materiału i bez przerw transportują je do strefy roboczej. Takie rozwiązanie maksymalizuje czas sprawności wrzeciona tnącego. Długość pojedynczego odcinka wpływa na optymalizację rozkroju – dłuższe elementy oznaczają mniej cykli mocowania i luzowania uchwytów. Czas przezbrojenia maszyny do kolejnej partii produkcyjnej decyduje o elastyczności całego zakładu. Wdrożenie zasad szybkiego przezbrojenia (SMED) pozwala skrócić przestoje konfiguracyjne nawet o kilkadziesiąt procent, co ma kluczowe znaczenie przy częstych zmianach asortymentu.
Koszty eksploatacyjne i integracja urządzeń z linią produkcyjną
Wydatki na utrzymanie ruchu często umykają w początkowych kalkulacjach. Zużycie energii elektrycznej w przypadku technologii fiber pozostaje stosunkowo niskie w porównaniu do starszych źródeł plazmowych czy gazowych. Wydatki na gaz osłonowy – najczęściej ciekły azot lub tlen – potrafią stanowić znaczące obciążenie dla budżetu w zależności od skali produkcji. Parametry cięcia i wielkość dyszy determinują przepływ gazu, co przy pracy trzyzmianowej generuje stały, wysoki koszt. Elementy eksploatacyjne, obejmujące dysze miedziane, ceramikę izolującą i szkiełka ochronne, wymagają systematycznej wymiany dla zachowania czystości krawędzi po cięciu. Przemysłowe maszyny do ciecia profili wkomponowują się obecnie w zautomatyzowane gniazda obróbcze. Po zakończeniu wycinania gotowe sekcje trafiają bezpośrednio do stacji gięcia, gratowania powierzchni lub stanowisk spawalniczych. Brak konieczności ręcznego przenoszenia półfabrykatów zmniejsza ryzyko uszkodzeń mechanicznych i przyspiesza cykl produkcyjny.
Poziom bezawaryjności determinuje rzeczywistą wydajność zakładu. Przestoje serwisowe brutalnie weryfikują teoretyczne wyliczenia zwrotu z inwestycji. Spadek dostępności maszyny z poziomu 98% do 95% oznacza w skali roku utratę ponad dwustu sześćdziesięciu godzin potencjalnego czasu produkcyjnego. Taka wyrwa w harmonogramie zmusza firmy do pracy w weekendy lub prowadzi do opóźnień w dostawach kontraktowych. Odpady poprodukcyjne również obciążają rachunek ekonomiczny. Niewłaściwy algorytm układania detali na sztandze (nesting) podnosi udział złomu, zmuszając do kupowania większej ilości surowca do realizacji tego samego zamówienia.
Rola wsparcia technicznego w perspektywie długoterminowej
Stabilność przebiegu obróbki zależy w równej mierze od solidności komponentów, co od zaplecza technicznego dostawcy sprzętu. Praktyka serwisowa firmy Maszyny Polskie pokazuje, że dostęp do lokalnego magazynu części zamiennych oraz sprawna diagnostyka zdalna pozwalają skrócić czas reakcji serwisowej do kilkunastu godzin. Regularna kalibracja optyki i napędów utrzymuje rygorystyczne tolerancje cięcia przez wiele lat eksploatacji. Zakup nowoczesnego lasera do obróbki metalu traci sens, jeśli urządzenie czeka tygodniami na przyjazd technika z zagranicy. Przedsiębiorstwa produkcyjne zabezpieczają swoje łańcuchy dostaw poprzez wybór sprawdzonych jednostek, które gwarantują powtarzalność każdego detalu, niezależnie od tego, czy zjeżdża z taśmy w pierwszym miesiącu użytkowania, czy po kilku latach wytężonej pracy.
Kategorie artykułów
Polecane artykuły

Jak przygotować się do chirurgicznego usunięcia ósemek?

Co może obejmować pomoc prawna dla kierowców?

Co można robić podczas urlopu na Mazurach?
