Artykuł sponsorowany
Jak wysoka zawartość węgla w 1.4125 zwiększa ryzyko warstwy przetopionej i mikropęknięć po EDM w gniazdach form
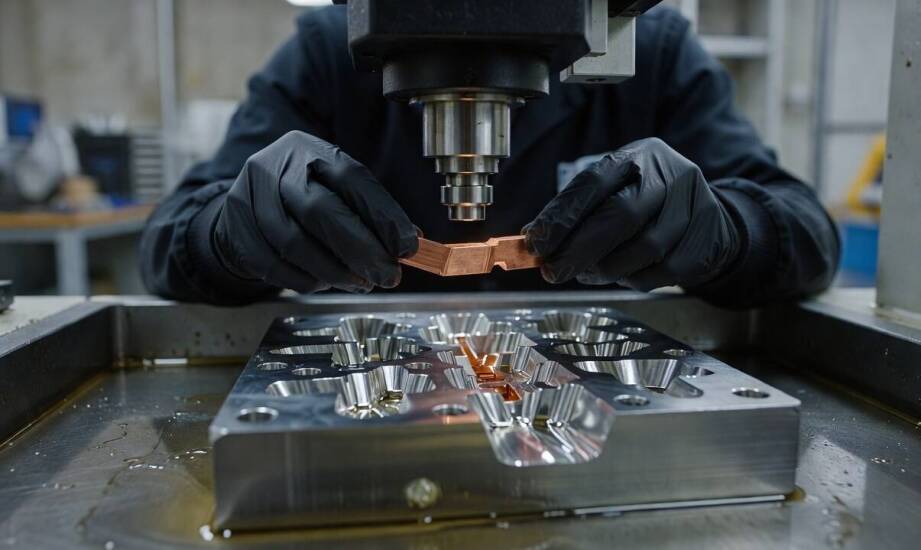
Gatunek 1.4125 po obróbce elektroerozyjnej w gniazdach form wtryskowych często ujawnia mikroskopijne ślady przegrzania. Materiał ten w stanie zahartowanym zapewnia wysoką odporność na zużycie, co sprawdza się w trudnych warunkach pracy narzędziowni. Problem technologiczny pojawia się na etapie drążenia, ponieważ wysoka zawartość węgla ogranicza tolerancję powierzchni na nagłe zmiany temperatury. Skład chemiczny tej stali opiera się na podwyższonym dodatku węgla oraz kilkunastu procentach chromu, natomiast dodatek molibdenu i ostateczną twardość dobiera się pod kątem specyfikacji producenta formy. Kombinacja tych parametrów tworzy strukturę dobrze znoszącą obciążenia mechaniczne, ale reagującą gwałtownie na energię pojedynczego wyładowania. W efekcie krawędzie gniazda łatwo ulegają uszkodzeniom termicznym.
Wpływ węgla i powstawanie warstwy przetopionej
Wysokowęglowa stal martenzytyczna po procesie hartowania i odpuszczania staje się niezwykle wrażliwa na dodatkowe cykle termiczne. Energia impulsu generowana przez elektrodrążarkę powoduje lokalne topnienie metalu w ułamku sekundy. Szybkie chłodzenie przez otaczający dielektryk prowadzi do niekontrolowanych przemian fazowych na samym brzegu obrabianego detalu. Powierzchnia materiału traci pierwotną spójność i wykazuje obniżoną tolerancję na kolejne wyładowania iskrowe. Reakcja ta wiąże się bezpośrednio z dużą ilością węgla w strukturze, która ułatwia powstawanie nietemperowanego martenzytu w strefie wpływu ciepła.
Szok termiczny prowadzi do powstania warstwy przetopionej na krawędziach gniazda formy. Strefa ta krzepnie w sposób gwałtowny, tworząc bardzo twardą, ale podatną na uszkodzenia strukturę dendrytyczną, często zawierającą szczątkowy austenit oraz wydzielone węgliki. Kruchość warstwy wierzchniej wynika z ogromnych naprężeń cieplnych towarzyszących chłodzeniu. Uszkodzony brzeg osłabia newralgiczne detale narzędzia, co w fazie późniejszej eksploatacji ułatwia propagację mikropęknięć pod obciążeniem ciśnieniowym. Gotowe formy stają się przez to bardziej narażone na przedwczesne wykruszanie.
Optymalizacja płukania i parametry wykańczające
Prawidłowy przepływ płynu dielektrycznego w szczelinie roboczej decyduje o stabilności całego procesu drążenia. Ciecz odprowadza nadmiar energii z obszaru roboczego i wypłukuje na bieżąco produkty erozji. Niewystarczająca cyrkulacja płynu w głębokich lub bardzo wąskich gniazdach powoduje gromadzenie się resztek materiału i zaburza wyładowania. Nagromadzenie opiłków skutkuje wtórnym przegrzewaniem powierzchni i tworzeniem się znacznie grubszej, zdefektowanej powłoki. Skuteczne usuwanie produktów obróbki minimalizuje ryzyko powstawania głębokich pęknięć termicznych.
Modyfikacja strategii generatora rozwiązuje problem nadmiernego przegrzewania detalu. Obniżanie energii pojedynczego impulsu oraz wprowadzenie dodatkowych przejść wykańczających wyraźnie redukuje grubość uszkodzonej powłoki. Praktyka warsztatowa pokazuje, że występowanie wad w strukturze opiera się w dużym stopniu na przyjętych parametrach obróbki. Sytuacja ta wymaga odpowiedniego dopasowania ustawień maszyny i dłuższego czasu płukania, szczególnie przy materiałach skłonnych do pękania.
Półfabrykaty przeznaczone do narzędziowni wymagają ostrożnego podejścia już na etapie planowania technologii. Wykorzystywana do budowy elementów tłoczących stal 1.4125 wykazuje optymalne właściwości tnące oraz odporność na korozję pod warunkiem, że proces ubytkowy nie zniszczy jej krystalicznej struktury. Hurtownia materiałowa Kronos EDM dostarcza surowce i druty do elektrodrążarek dopasowane do wymagań obróbki precyzyjnej. Odpowiednie zestawienie materiału obrabianego z wyselekcjonowaną elektrodą pozwala na łagodne przejście między etapem zgrubnym a wykańczającym, co skutecznie ogranicza termiczną degradację metalu.
Strategia zachowania jakości gniazda
Osiągnięcie założonej trwałości narzędzia wymaga traktowania obróbki elektroerozyjnej jako integralnego systemu. Jakość końcowa gniazda formy zależy bezpośrednio od pełnej zgodności wybranego materiału, zastosowanych parametrów wyładowań i oczekiwanego stanu powierzchni. Agresywne drążenie bez odpowiedniego wygładzenia struktury pozostawia w wysokowęglowym materiale mikrouszkodzenia, które w zauważalny sposób skracają żywotność elementów pracujących. Łagodne stopniowanie energii impulsu redukuje strefę wpływu ciepła i chroni krawędzie przed pękaniem. Zrozumienie mechanizmów powstawania warstwy przetopionej pozwala technologom świadomie sterować procesem ubytkowym.
Kategorie artykułów
Polecane artykuły
Kiedy wyciąg z oddalonym silnikiem ma sens w kuchni otwartej
Dlaczego Pomorze stało się ważnym zapleczem produkcji okien i co to zmienia dla inwestora

Jak przygotować się do chirurgicznego usunięcia ósemek?