Artykuł sponsorowany
Dlaczego zapadka i profil szczęk decydują o powtarzalnym zacisku tulejek
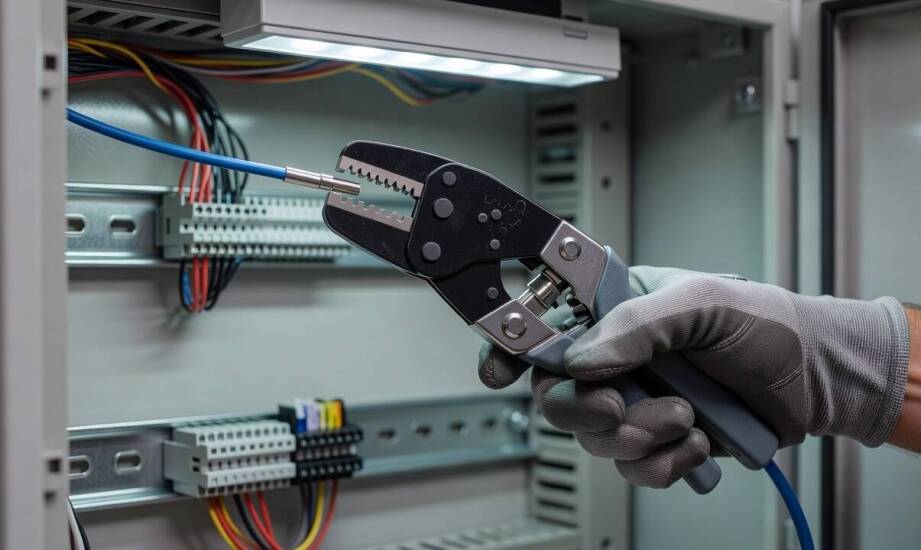
Dwa narzędzia do zaciskania kabli mogą wyglądać niemal identycznie, jednak po kilkuset cyklach pracy w terenie dają zupełnie różne rezultaty. Jedno gwarantuje powstanie trwałego i stabilnego połączenia na żyłach, podczas gdy drugie prowadzi do luźnych styków, które grożą poważną awarią całej instalacji. Różnica nie wynika wyłącznie z jakości użytych materiałów, ale przede wszystkim z precyzji działania wewnętrznych mechanizmów. W przypadku profesjonalnych prac w branży energetycznej lub kolejowej kluczową rolę odgrywają budowa zapadki oraz dokładnie wyprofilowany kształt matrycy roboczej. To właśnie te elementy decydują o tym, czy dany docisk utrzyma swoje parametry przewodzenia prądu po wielokrotnej eksploatacji.
Jak zapadka i profil szczęk kontrolują proces zaciskania?
Wielokrotne łączenie przewodów w stacjach transformatorowych wymaga absolutnej precyzji, którą zapewnia odpowiednia budowa narzędzia ręcznego. Mechanizm zapadkowy uniemożliwia otwarcie szczęk przed zakończeniem pełnego cyklu zaciskania, co stanowi kluczowe zabezpieczenie przed błędem ludzkim. Dzięki takiej konstrukcji pracownik nie może przypadkowo przerwać procesu w połowie ruchu, na przykład z powodu nagłego zmęczenia dłoni. Zapadka wymusza użycie odpowiedniej siły i zwalnia blokadę dopiero w momencie, gdy matryca zaciśnie się do samego końca. Narzędzia pozbawione tego systemu wymagają idealnego wyczucia docisku, co w trudnych warunkach terenowych bywa po prostu niemożliwe i często skutkuje niedociśnięciem złącza.
Drugim elementem odpowiadającym za ostateczną jakość połączenia jest kształt matrycy roboczej. Profil szczęk formuje tulejkę wokół żył i izolacji w ściśle określony sposób, dopasowując się do konkretnego przekroju miedzianego przewodu. Profesjonalne praski oferują zacisk sześciokątny, kwadratowy lub trapezowy, a każdy z nich ma swoje unikalne zastosowanie techniczne w rozdzielnicach. Profil kwadratowy świetnie sprawdza się w wąskich zaciskach sprężynowych, natomiast sześciokątny równomiernie rozkłada siłę na okrągłych stykach, chroniąc druty przed zerwaniem. Zbyt ciasny profil nieodwracalnie uszkodzi izolację zewnętrzną przewodu, a matryca o zbyt szerokim rozstawie pozostawi wewnątrz puste przestrzenie. Takie zaniedbania drastycznie obniżają przewodność elektryczną i ułatwiają utlenianie się miedzi.
Błędy montażowe i specyfika pracy w trudnych warunkach
Nawet najlepszy mechanizm sprzętowy nie zniweluje podstawowych błędów popełnianych podczas ręcznego przygotowania kabla. Instalatorzy bardzo często dobierają niewłaściwy rozmiar osprzętu do przekroju żyły lub niepotrzebnie skręcają pasma wielodrutowe przed wsunięciem ich do metalowej końcówki. Zastosowanie zbyt dużej tulejki powoduje powstanie luźnego połączenia, które pod wpływem wibracji szybko traci ciągłość obwodu. Z kolei wciśnięcie miedzianego przewodu w zbyt mały element deformuje jego fizyczną budowę i prowadzi do pękania pojedynczych żyłek roboczych. Poważnym problemem w codziennej pracy bywają również zabrudzenia gromadzące się na szczękach sprzętu. Opiłki metalu, resztki smarów i pył z budowy całkowicie zmieniają geometrię matrycy, uniemożliwiając symetryczne ukształtowanie metalu.
Prace montażowe w sektorze elektroenergetycznym oraz kolejowym zazwyczaj odbywają się w środowisku dalekim od norm laboratoryjnych. Grube rękawice dielektryczne mocno ograniczają czucie w palcach, a ujemne temperatury otoczenia usztywniają mechanizmy dźwigniowe urządzenia. W takich skrajnych sytuacjach mechaniczna blokada ruchu sprawdza się najlepiej, ponieważ niemal całkowicie odciąża instalatora z konieczności kontrolowania użytej siły. Wybierając sprawdzone i profesjonalne zaciskarki do tulejek, specjaliści zyskują pewność, że sprzęt precyzyjnie wykona zadanie niezależnie od panującej pogody. Odpowiednio zaprojektowana praska redukuje ryzyko powstawania tak zwanych zimnych styków, które bezpośrednio grożą wybuchem pożaru w rozdzielnicy elektrycznej.
Ciągłość dostaw certyfikowanego osprzętu metalowego ma absolutnie strategiczne znaczenie dla zachowania harmonogramu prac w terenie. Spółka ENERGOTYTAN ze Śląska specjalizuje się w hurtowej dystrybucji zaawansowanych złączek rurkowych, końcówek oczkowych oraz osprzętu kablowego dla profesjonalistów. Firma regularnie zaopatruje przedsiębiorstwa energetyczne w precyzyjne rozwiązania łączeniowe, dbając jednocześnie o dostęp do autoryzowanego serwisu sprzętu zaciskowego z Chełmka. Częsta konserwacja oraz cykliczna wymiana zużytych matryc to podstawa utrzymania fabrycznej powtarzalności maszyny w wieloletniej eksploatacji na stacjach transformatorowych.
Powtarzalny i w pełni bezpieczny zacisk każdego przewodu prądowego zależy od trzech nierozerwalnie związanych ze sobą czynników technicznych. Trwałość styku wymaga połączenia odpowiedniej konstrukcji praski, idealnie dobranego osprzętu oraz bezwzględnej czystości matrycy roboczej. Tylko konsekwentne używanie zintegrowanych zapadek wymuszających pełny cykl docisku pozwala montować instalacje odporne na skrajne wibracje transportowe. Skuteczna eliminacja błędów na początkowym etapie montażu bezpośrednio przekłada się na wieloletnie działanie całej rozległej infrastruktury, redukując ogromne koszty nieplanowanych przestojów sieci.
Kategorie artykułów
Polecane artykuły

Jak przygotować się do chirurgicznego usunięcia ósemek?

Co może obejmować pomoc prawna dla kierowców?

Co można robić podczas urlopu na Mazurach?
