Artykuł sponsorowany
Dlaczego strefa suszenia opakowań musi być dopasowana do kształtu i materiału pojemnika w linii rozlewniczej
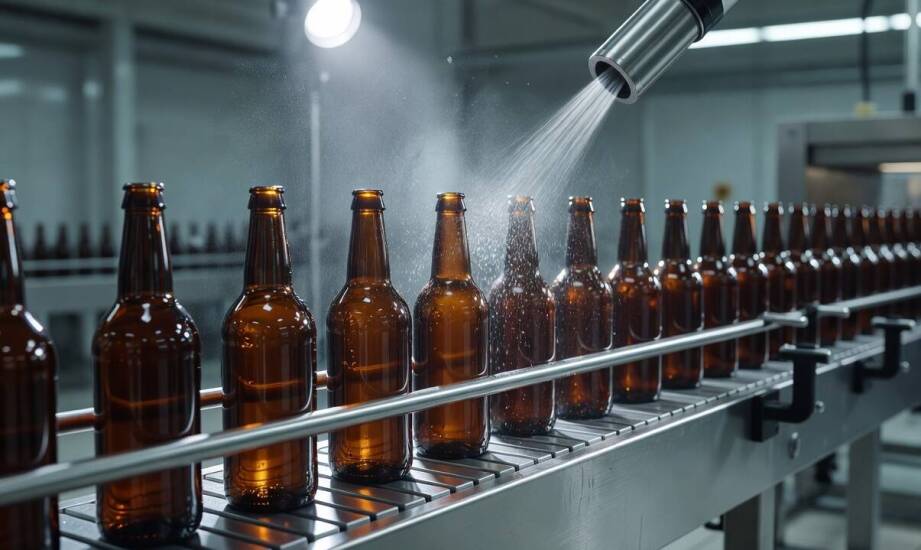
Strefa suszenia w linii rozlewniczej to odrębny etap technologiczny. Następuje on bezpośrednio po opuszczeniu płuczki i przygotowuje pojemniki do nałożenia identyfikacji wizualnej. Płynne przejście mokrego słoika lub butelki do maszyny pakującej wymaga całkowitego usunięcia filmu wodnego. Woda pozostawiona na szkle drastycznie obniża przyczepność kleju podczas aplikacji etykiet. Dobrze zaprojektowany system nadmuchu porządkuje transport wewnętrzny między strefą mycia a urządzeniami znakującymi. Zdejmuje to z operatorów konieczność ręcznego ingerowania w przebieg produkcji z powodu odklejających się papierowych oznaczeń.
Jak noże powietrzne i dmuchawy usuwają wodę z butelek?
Noże powietrzne generują ciągły, laminarny strumień gazu. Ukierunkowany podmuch zdmuchuje krople wody prosto w dół do rynny odprowadzającej. Zapobiega to przenoszeniu rozchlapanej cieczy na sąsiednie stanowiska robocze. Źródłem zasilania układu są zazwyczaj wysokowydajne dmuchawy bocznokanałowe. Urządzenia te dostarczają sprężone, a jednocześnie ciepłe powietrze do szczelin roboczych. Połączenie pędu i podwyższonej temperatury usuwa około 70 procent wilgoci z butelek szklanych przed wejściem do etykieciarki. Pozostała część płynu odparowuje samoczynnie dzięki zakumulowanemu w szkle ciepłu. Rozwiązanie to wykazuje wysoką skuteczność także przy opakowaniach o bardzo nieregularnych i nietypowych bryłach.
Kształt, profil i wysokość pojemnika bezpośrednio modyfikują rozkład wilgoci na denku, szyjce oraz głównych ściankach. Skomplikowana geometria butelki sprawia, że woda chętnie gromadzi się w głębokich zagłębieniach bocznych i rzeźbieniach dna. Wymaga to niezwykle precyzyjnego ustawienia kąta uderzenia strumienia roboczego. Wybór surowca również zmienia parametry fizyczne całego przebiegu odwadniania. Powierzchnie szklane wykazują zupełnie inną retencję cieczy niż opakowania z tworzyw sztucznych. Niskie napięcie powierzchniowe polimerów PET utrudnia swobodne spływanie kropel grawitacyjnie w dół naczynia. Właściwości te wymuszają korektę odległości dysz przy zachowaniu tego samego obrysu butelki. Wyższe pojemniki potrzebują natomiast dodania kolejnych modułów, aby gwint wysechł przed nałożeniem zakrętki.
Parametry i miejsce integracji suszenia w linii produkcyjnej
Właściwie dobrany osuszacz opakowań zajmuje wyznaczone miejsce między płuczką a modułem nakładającym etykiety. Dalej znajduje się już tylko strefa pakowania zbiorczego lub zautomatyzowana kartoniarka. Ulokowanie sprzętu w takiej kolejności gwarantuje wjazd idealnie suchych słoików do wrażliwych stref mechanicznych. W praktyce przemysłowej maszyny te integruje się bezpośrednio z istniejącymi przenośnikami taśmowymi. Zapewnia to utrzymanie stałej płynności ruchu wzdłuż hali produkcyjnej. Zamknięty obieg przepływu wewnątrz obudowy obniża jednocześnie całkowite zapotrzebowanie zakładu na sprężone powietrze z sieci głównej.
Stabilność suszenia zależy od precyzyjnej kalibracji siły wydmuchu oraz prędkości przesuwania pasa transmisyjnego. Zwiększone tempo pracy rozlewni zmusza do podniesienia obrotów dmuchaw zasilających. Silniejszy strumień musi odrywać krople bez ryzyka ich rozpryskiwania na sąsiadujące na taśmie partie towaru. Mikrometryczna regulacja odległości dysz od szkła chroni delikatne powłoki przed zarysowaniem mechanicznym wibracjami. Stabilne prowadnice boczne utrzymują natomiast napełnione butelki w stałym pionie względem paneli nadmuchowych. Gwarantuje to jednakową jakość usunięcia wody niezależnie od chwilowych wahań wydajności na wejściu do maszyny.
Kiedy odprowadzanie wody decyduje o jakości pakowania?
Kontrola poziomu wilgotności w końcowym etapie obróbki bezpośrednio determinuje rynkową estetykę gotowego produktu spożywczego lub chemicznego. Obecność nawet mikroskopijnych kropel pod cienką warstwą papieru szybko prowadzi do marszczenia się grafiki. Mokra powłoka osłabia również mechaniczne wiązania nowoczesnych klejów przemysłowych. Skutkuje to masowym zsuwaniem się logotypów podczas foliowania zgrzewek termokurczliwych. Wyeliminowanie problemu wymaga spojrzenia na park maszynowy jako spójny organizm technologiczny. Projektowaniem oraz budową zintegrowanych systemów usprawniających przepływ detali zajmuje się Zakład Mechaniczny Jerzy Robak. Produkowane węzły osuszające płynnie komunikują się z podajnikami zautomatyzowanymi i stanowiskami kartonowania. Precyzyjne dopasowanie strefy suszącej do charakterystyki używanego tworzywa eliminuje straty materiałowe. Skrupulatne zaprojektowanie tego odcinka taśmy zapewnia powtarzalność wizualną tysięcy sztuk opuszczających dziennie teren rozlewni.
Kategorie artykułów
Polecane artykuły

Jak przygotować się do chirurgicznego usunięcia ósemek?

Co może obejmować pomoc prawna dla kierowców?

Co można robić podczas urlopu na Mazurach?
